

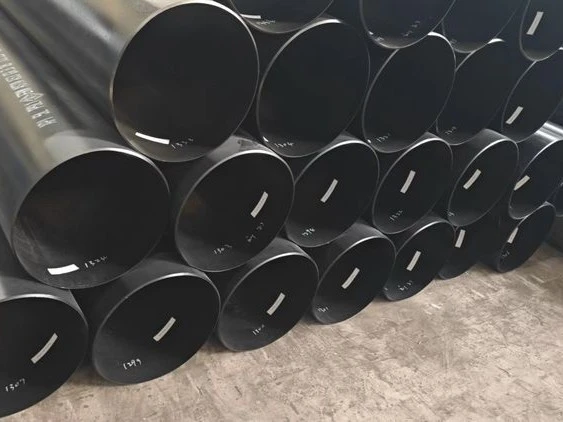


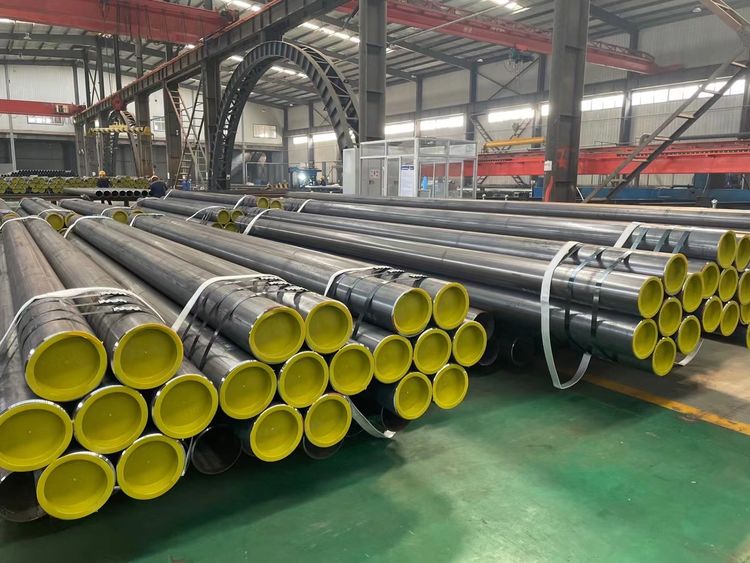
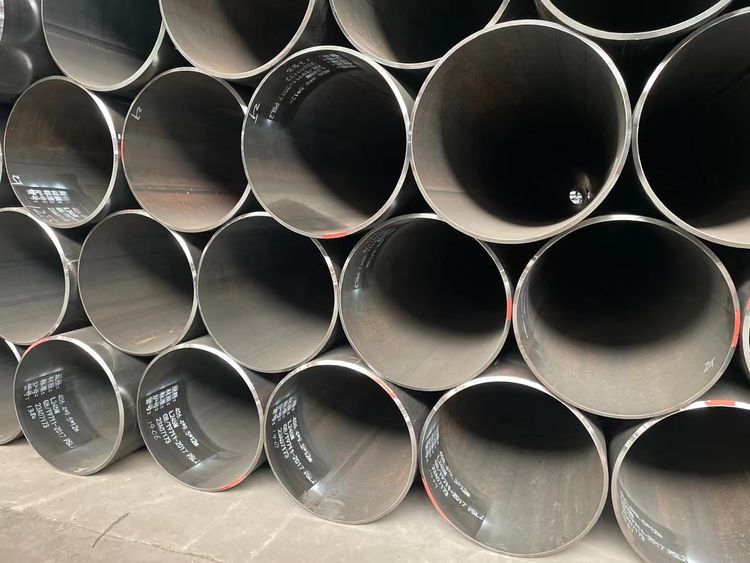
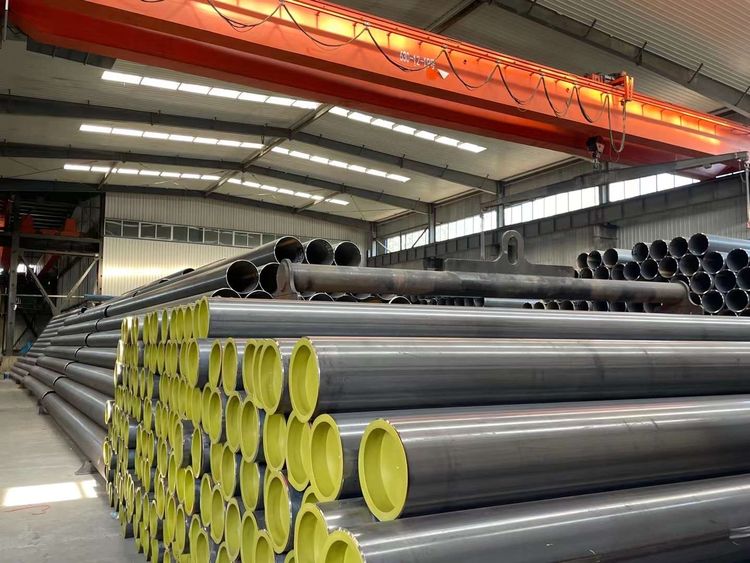
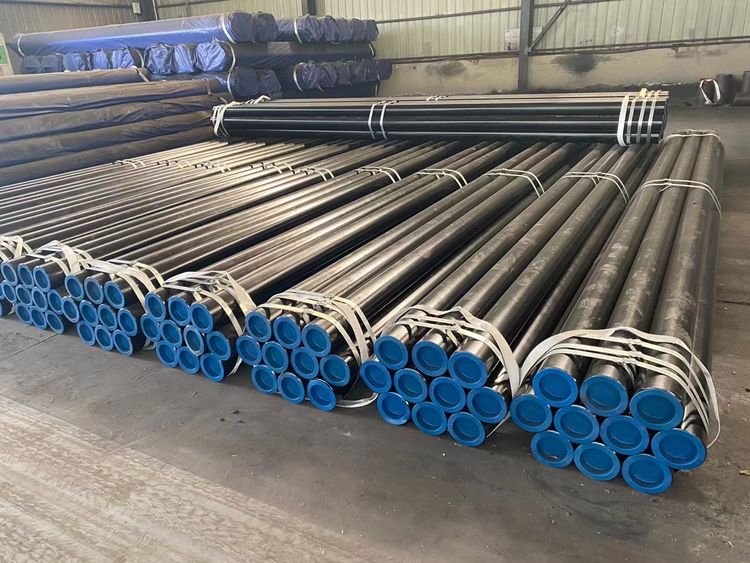
Tianjin Brisk Metalwork Co., Ltd. ir viens no vadošajiem api 5l erw naftas un gāzes cauruļvadu ražotājiem un piegādātājiem Ķīnā. Mums ir pasaulē -vadošais ražošanas aprīkojums un spēcīgas ražošanas iespējas. Lūdzu, nekautrējieties iegādāties lielapjoma izturīgu api 5l erw cauruļvadu naftai un gāzei no mūsu rūpnīcas.
Tianjin Brisk Steel ir viens no API 5L ERW Line Pipe naftas un gāzes ražotājiem Ķīnā. Mūsu produkti galvenokārt tiek eksportēti uz Tuvajiem Austrumiem, Dienvidaustrumāziju, Eiropu, Jaunzēlandi un citiem reģioniem. Ja vēlaties uzzināt vairāk par mūsu produktiem, sazinieties ar mums un nosūtiet savu pirkumu sarakstu.
Kāpēc uzmanības centrā ir metināšanas šuve, nevis visa caurule
ERW caurulē tērauda spole tiek auksti -veidota cilindriskā formā, un abas malas tiek uzkarsētas līdz kalšanas temperatūrai ar augstas-frekvences indukcijas strāvu, pēc tam saplūst kopā ar mehānisku spiedienu -, nepievienojot pildvielu. ERW caurules parastais metāls ir ķīmiski un mehāniski identisks bezšuvju caurulei, kas velmēta no tās pašas spoles. Ražošanas risks pilnībā koncentrējas šuvē un šaurajā karstuma ietekmētajā zonā (HAZ), kas to ieskauj, tāpēc metināšanas šuvju kvalitātes kontrole ir vienīgais vissvarīgākais faktors, kas atdala uzticamu ERW cauruļvadu cauruļu piegādātāju no riskantā.
Biežākie metināšanas šuvju defekti un to rašanās iemesli
Nepilnīga saplūšana/aukstā metināšana- rodas, ja metināšanas parametri (biežums, kalšanas spēks, līnijas ātrums) nav pareizi saskaņoti ar sienas biezumu un tērauda ķīmisko sastāvu, tādējādi šuves malas nav pilnībā savienotas. Šis ir viens no nopietnākajiem ERW defektiem, jo to vizuāli var būt grūti noteikt.
Āķis plaisas- maza pusmēness-formas pārtraukumi, kas izliekas prom no metināšanas līnijas iekšējās vai ārējās virsmas tuvumā. Tie ir cieši saistīti ar vecākām, zemas{3}}frekvences ERW (LF-ERW) caurulēm, kas ražotas pirms 1970. gadiem, un ar sliktu savienojuma-līnijas iekļaušanas kontroli; mūsdienu augstas-frekvences ERW (HF-ERW) ar stingri kontrolētiem procesa parametriem lielā mērā novērš šo kļūmes režīmu, taču tas joprojām ir defekta veids, kas testēšanai ir īpaši jāpārbauda.
Ieslēgumi gar saišu līniju- nemetāliskas daļiņas (oksīdi, silikāti), kas iesprostoti pie saplūšanas līnijas, ja kalšanas/izjaukšanas procesā tās netiek pilnībā izvadītas. Pareizi apdares instrumenti un sajukuma spiediena kontrole to samazina.
Izgriezums un neatbilstība- virsmas-līmeņa ģeometriski defekti pie ārējās metinātās šuves, ko izraisa apgriešanas vai ruļļu izlīdzināšanas problēmas; parasti ir vieglāk noteikt vizuāli vai ar virsmas NDT.
Kas atšķir labi{0}}vadāmu ERW metinājumu no riskantas
Pēc-metināšanas termiskā apstrāde (normalizācija).Cienījamie cauruļvadu cauruļu dzirnavas pielieto{0}}līnijas indukciju, normalizējot šuvi un HAZ tūlīt pēc metināšanas. Tādējādi tiek uzlabota rupjā, rūdītā graudainība, kas veidojas metināšanas laikā, lai izveidotu struktūru, kas ir salīdzināma ar parastā metāla -, samazinot cietības maksimumus HAZ, kas citādi būtu ieteicama vieta plaisāšanai, jo īpaši cikliskās vai skābās-apkalpošanas slodzēs. Caurule bez dokumentētas šuves normalizācijas jāuzskata par sarkano karogu spiediena cauruļvada apkalpošanai.
100% metināšanas šuves ultraskaņas pārbaude (UT).Katrs gatavās caurules garums ir jāskenē pilns šuves garums, izmantojot automatizētu UT aprīkojumu, kas noregulēts, lai noteiktu garenvirziena pārtraukumus, nevis tikai vietas{0}}pārbaudi. Jautājiet, vai UT tiek veikta rindā- ražošanas laikā (lielāka caurlaidspēja, konsekvents pārklājums) vai tikai kā pēdējā bezsaistes pārbaude.
Racionalizēta leņķa / metināšanas līnijas pārbaude.Parauga šķērsgriezumu -metalurģiskā pārbaude pārbauda, vai "pludinājuma leņķis", kurā pārvietots metāls plūst ap metinājumu - vizuāls pareizas saplūšanas rādītājs -, ietilpst pieņemtajā diapazonā (parasti minēts kā aptuveni 40 grādi –70 grādi). Rūpnīcas, kas var parādīt šāda veida procesa{6}}kontroles datus, nevis tikai sekmīgu/neatbilstošu UT ziņojumu, demonstrē nobriedušāku kvalitātes sistēmu.
Hidrostatiskā pārbaude.Neatkarīgi no UT katrai caurulei tiek veikta spiediena{0}}testēšana līdz noteiktai procentuālajai daļai no tās minimālās tecēšanas robežas. Šis ir visas-caurules tests, nevis šuves-specifisks tests, taču slikti savienota šuve bieži vien ir neveiksmes punkts, ja hidrostatiskā pārbaude vispār atklās defektu.
Pirkšanas ceļvedis: metināšanas šuvju kvalitātes un gatavības{0}}apkalpošanai pārbaude
1. Pieprasiet šuves{1}}īpašus testa ierakstus, nevis tikai vispārīgus MTCStandarta dzirnavu pārbaudes sertifikāts apstiprina parasto metālu ķīmiskās un mehāniskās īpašības. Metināšanas-būtiskiem pirkumiem pieprasiet UT pārskata formātu (-līnija un bezsaistē, pārklājuma procentuālais daudzums) un, ja iespējams, HAZ cietības apsekojuma datus.
2. Apstipriniet, ka šuvei tiek piemērota normalizēšana, nevis tikai pieprasītaJautājiet, vai normalizēšana notiek -saskaņā (tūlīt pēc metināšanas tajā pašā ražošanas procesā) vai atsevišķā pakārtotā posmā, un pieprasiet procesa parametrus, ja tie ir nepieciešami jūsu projekta specifikācijā.
3. Lai sniegtu skābu pakalpojumu, pieprasiet HIC pārbaudes ziņojumus, kas attiecas uz ražošanas partijuAr vispārīgu -pakalpojuma spēju pretenziju nepietiek kritiskiem projektiem - pieprasījuma NACE TM0284 HIC testa rezultātiem, kas saistīti ar faktisko piegādāto siltumenerģiju/partiju, jo īpaši plaisu jutības koeficientiem (CSR, CLR, CTR) attiecībā pret jūsu projekta pieņemšanas kritērijiem.
4. Noskaidrojiet, vai pakalpojuma kvalifikācija tika veikta īpaši ERW cauruleiDažas dzirnavas kvalificē nevainojamu{0}}pakalpojumu veiktspēju bezšuvju caurulēm no tās pašas tērauda ķīmijas un brīvi izmanto to savam ERW izstrādājumam. Tā kā HAZ ir visaugstākā-riska zona, sliktajiem-pakalpojuma pārbaudes datiem ir jāiegūst no testēšanas, kas īpaši ietver faktiskās metināšanas šuves šķērsgriezumu-.
5. Saprotiet, ka skābā-pakalpojuma ERW caurule ir īpašs pasūtījums, nevis standarta krājuma prece.Sagaidiet ilgāku izpildes laiku un minimālo pasūtījuma daudzumu NACE MR0175 kvalificētai ERW caurulei, salīdzinot ar standarta PSL1/PSL2 caurulēm, jo tai parasti ir nepieciešams īpašs ražošanas process ar stingrāku ķīmijas kontroli, nevis izņemšanu no vispārējā krājuma.
FAQ
Q: Vai āķu plaisas joprojām rada nopietnas bažas mūsdienu ERW cauruļvadu caurulēs?
A: Āķa plaisas bija nozīmīga problēma zemas-frekvences ERW caurulēs, kas ražotas aptuveni pirms pagājušā gadsimta 70. gadiem, galvenokārt nekonsekventas metināšanas kontroles un neatbilstošas šuvju termiskās apstrādes dēļ. Mūsdienu augstfrekvences ERW ražošana ar-rindas normalizēšanu un 100% UT pārbaudi ir ievērojami samazinājusi šo risku, taču tas joprojām ir defekta veids, kura noteikšanai ir īpaši izstrādāta kvalitātes pārbaude, un pircējiem joprojām ir jāapstiprina pašreizējā -ražošanas pārbaude, nevis jāuzskata, ka tā ir atrisināta problēma{7}}nozarē.
J: Vai metināšanas šuve kādreiz tiek noņemta vai noslīpēta, lai nodrošinātu papildu drošību?
A: Ražošanas laikā ārējā metinātā lodīte parasti tiek apgriezta vienā līmenī, lai nodrošinātu izmēru konsekvenci, taču tas ir kosmētisks/izmēru solis, nevis pareizas metināšanas procesa kontroles un NDT aizstājējs. Slīpēšana nevar salabot iekšēji nesakausētu vai bojātu šuvi.
J: Vai skābā-pakalpojuma ERW caurule ir tikpat uzticama kā skāba-pakalpojuma bezšuvju caurule?
A: Ja ERW caurule ir pareizi kvalificēta - ar dokumentētu normalizāciju, HIC testēšana paraugiem, tostarp faktiskā metinājuma šuve, un kontrolēta ķīmija - ERW caurule var atbilst tiem pašiem NACE MR0175/ISO 15156 pieņemšanas kritērijiem kā bezšuvju caurule. Galvenā atšķirība ir tā, ka ERW caurulei ir viena papildu zona (metināšana un HAZ), kurai neatkarīgi ir jāiztur tie paši plaisāšanas{5}}izturības kritēriji kā parastajam metālam.
J. Kāds cietības ierobežojums parasti tiek izmantots, lai novērtētu{0}}piemērotību pakalpojumam?
A: NACE MR0175 vadlīnijās oglekļa tēraudam parasti ir norādīta maksimālā cietība aptuveni 22 HRC kā pieņemamas sulfīda sprieguma plaisāšanas izturības rādītājs, lai gan precīzā prasība ir atkarīga no konkrētā materiāla, produkta formas un standarta izdevuma, kas norādīts jūsu projekta specifikācijā -, vienmēr apstipriniet piemērojamo ierobežojumu, pamatojoties uz jūsu projekta reglamentējošo dokumentu, nevis vispārīgu skaitli.


Populāri tagi: api 5l erw līnijas caurule naftai un gāzei, Ķīna api 5l erw līnijas caurule naftas un gāzes ražotājiem, piegādātājiem, rūpnīcai


