


Tianjin Brisk Metalwork Co., Ltd. ir viens no vadošajiem astm a572 lsaw strukturālo tērauda cauruļu ražotājiem un piegādātājiem Ķīnā. Mums ir pasaulē -vadošais ražošanas aprīkojums un spēcīgas ražošanas iespējas. Lūdzu, nekautrējieties iegādāties lielapjoma izturīgas astm a572 lsaw strukturālās tērauda caurules no mūsu rūpnīcas.
Tianjin Brisk Steel ir viens no taisnstūrveida tērauda cauruļu ražotājiem Ķīnā. Mūsu produkti galvenokārt tiek eksportēti uz Tuvajiem Austrumiem, Dienvidaustrumāziju, Eiropu, Jaunzēlandi un citiem reģioniem. Ja vēlaties uzzināt vairāk par mūsu produktiem, sazinieties ar mums un nosūtiet savu pirkumu sarakstu.
Produkta pamata definīcija
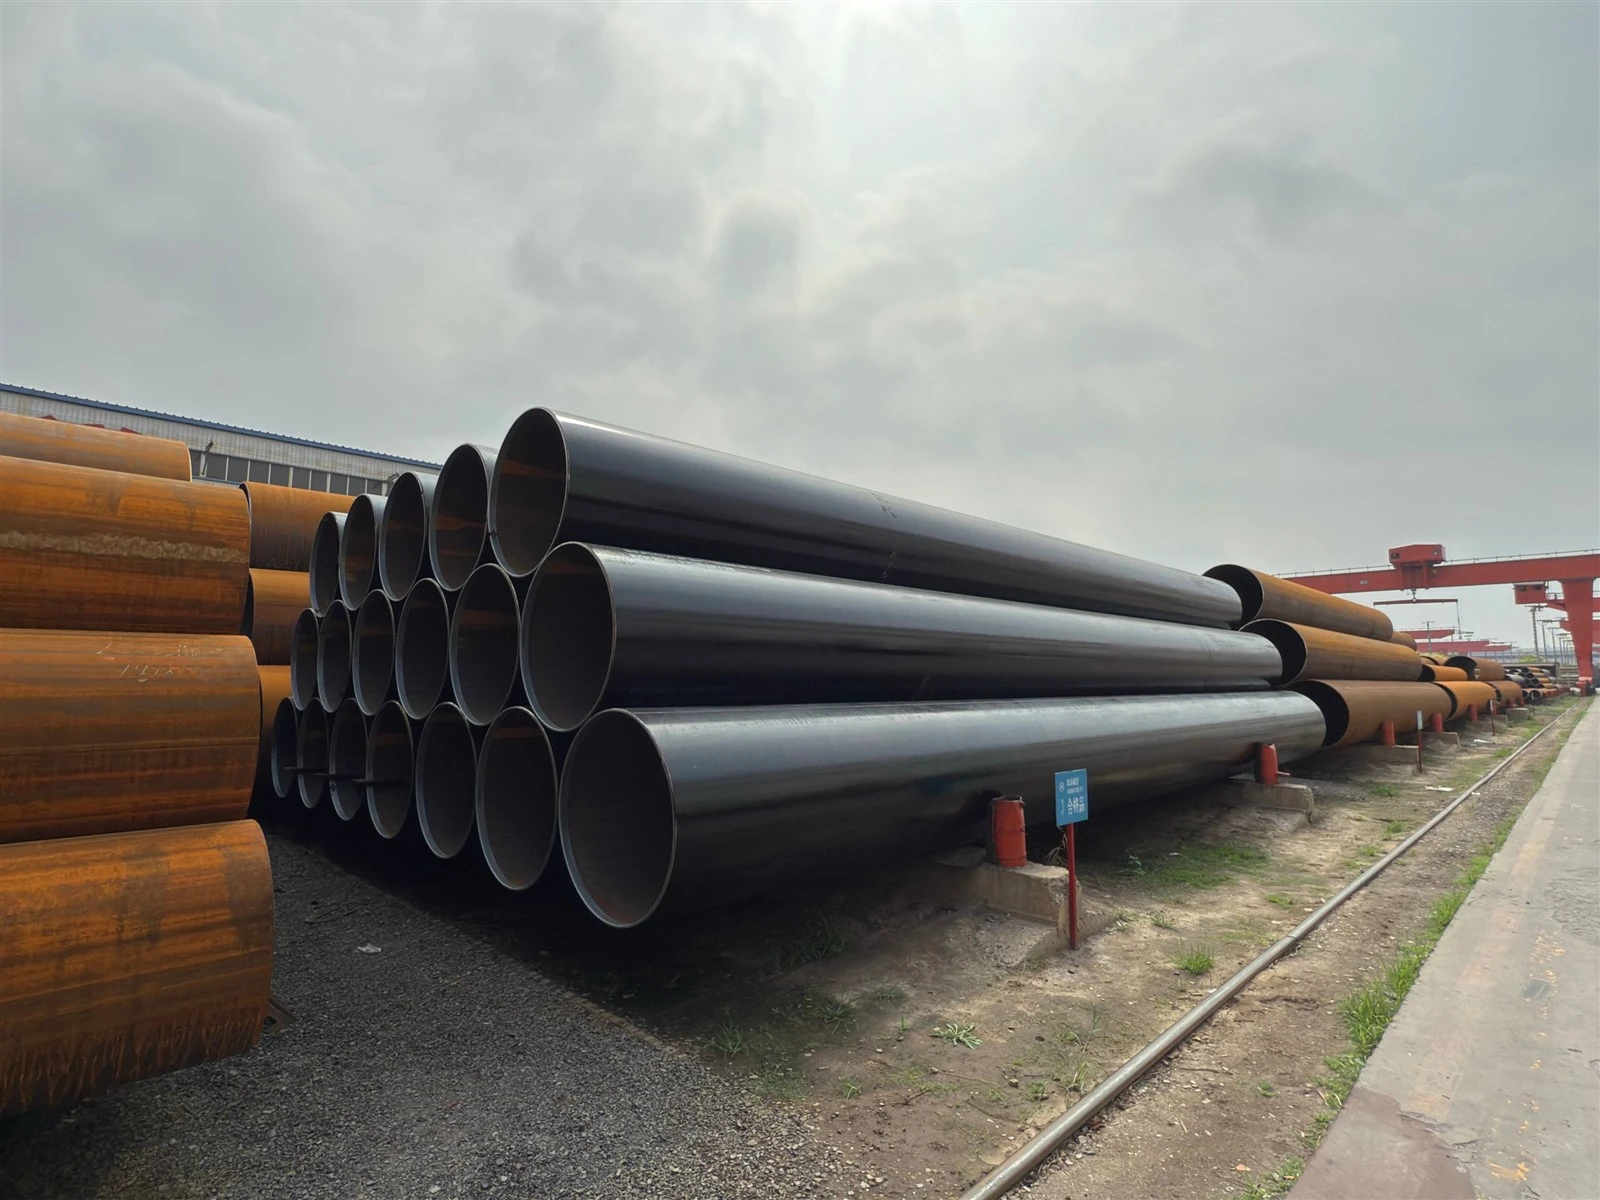
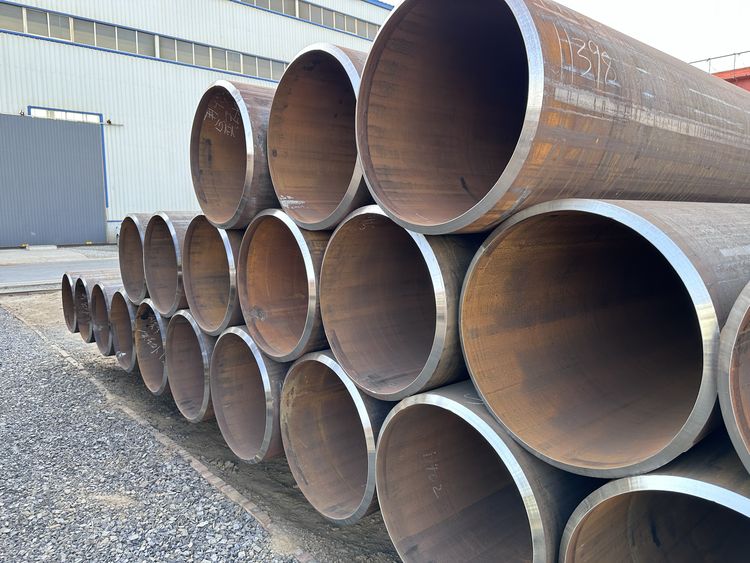
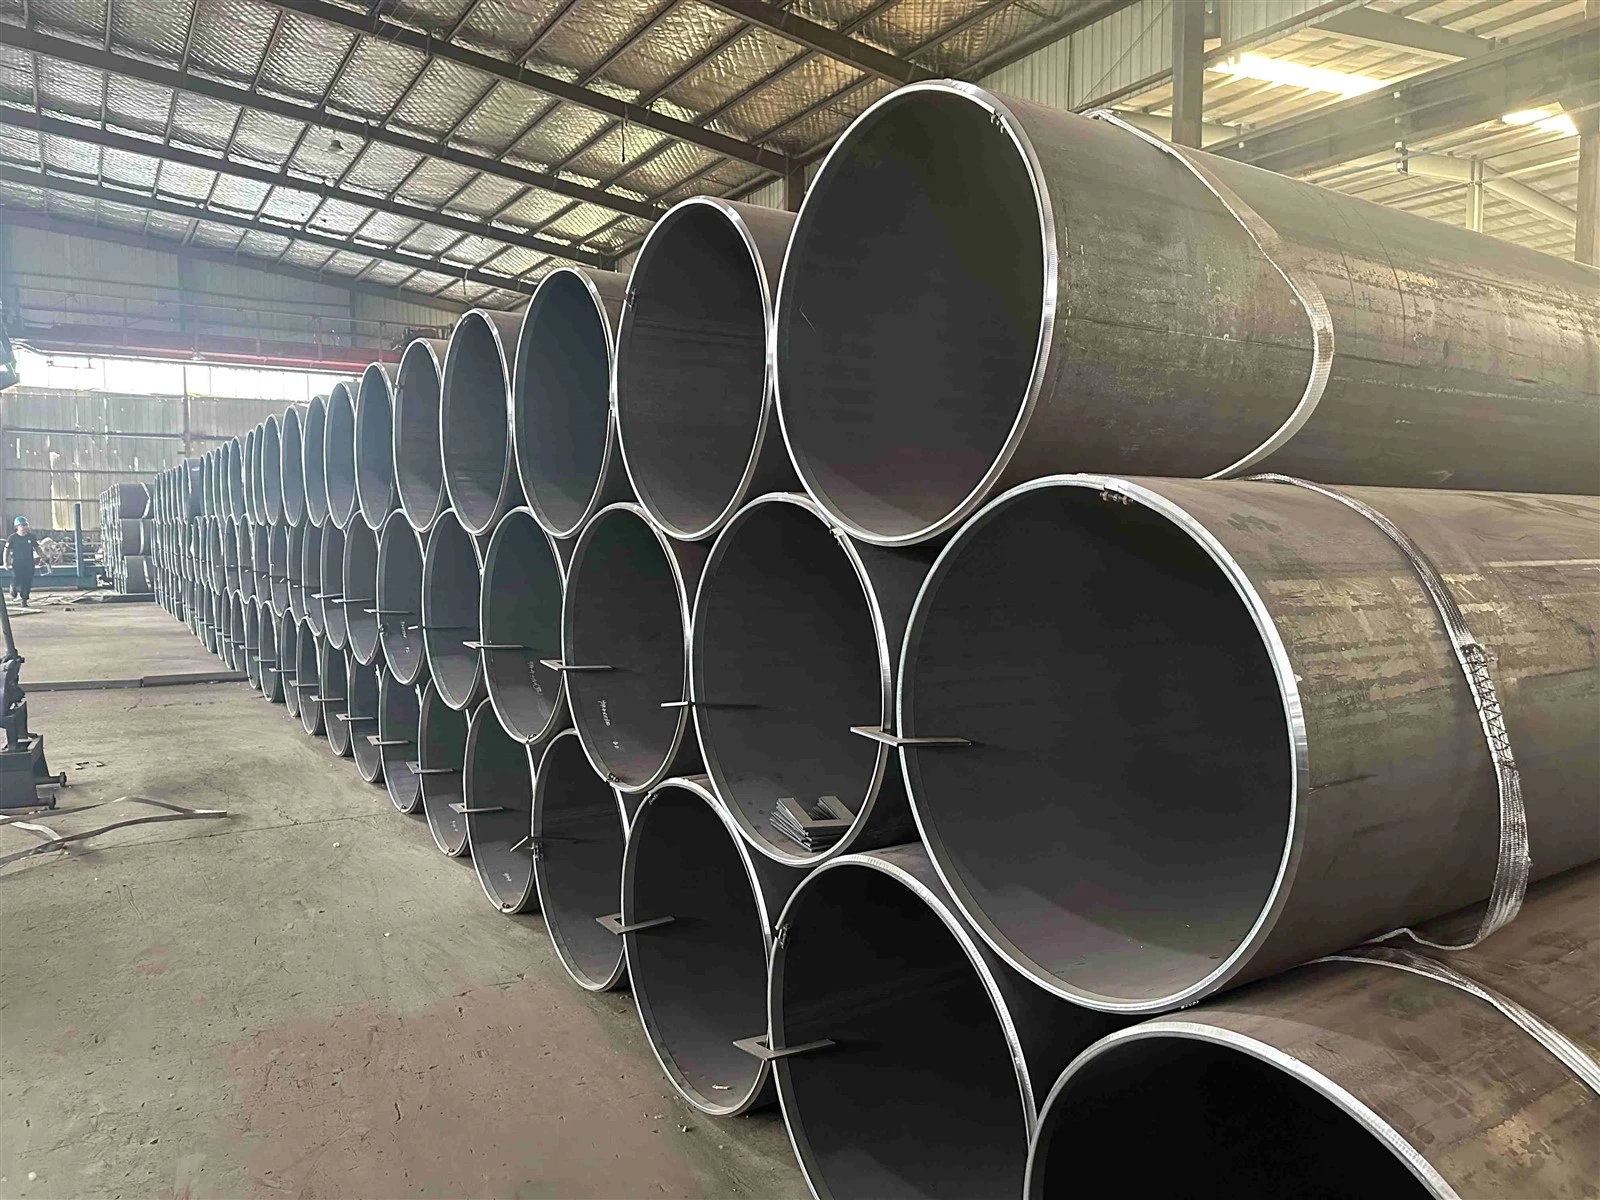
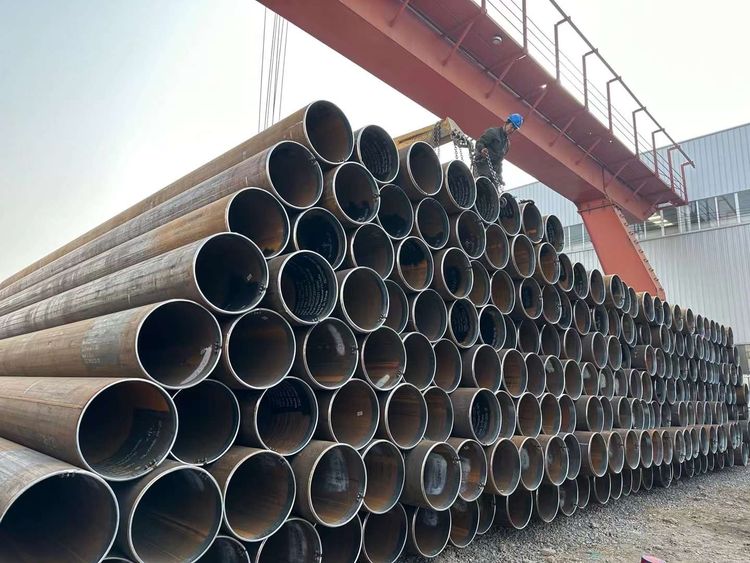
AnASTM A572 LSAW tērauda cauruleir smaga-sienas, liela-diametra konstrukciju caurule, kas ražota no augstas-stiprības zema-sakausējuma (HSLA) kolumbija-vanādija tērauda. Tas ir veidots, pakāpeniski auksti formējot- augstākās kvalitātes tērauda plāksnes, un metināts garenvirzienā, izmantojot ļoti uzticamu divpusējo -submerged Arc Welding (SAW) procesu.
Izpratne par LSAW ražošanu
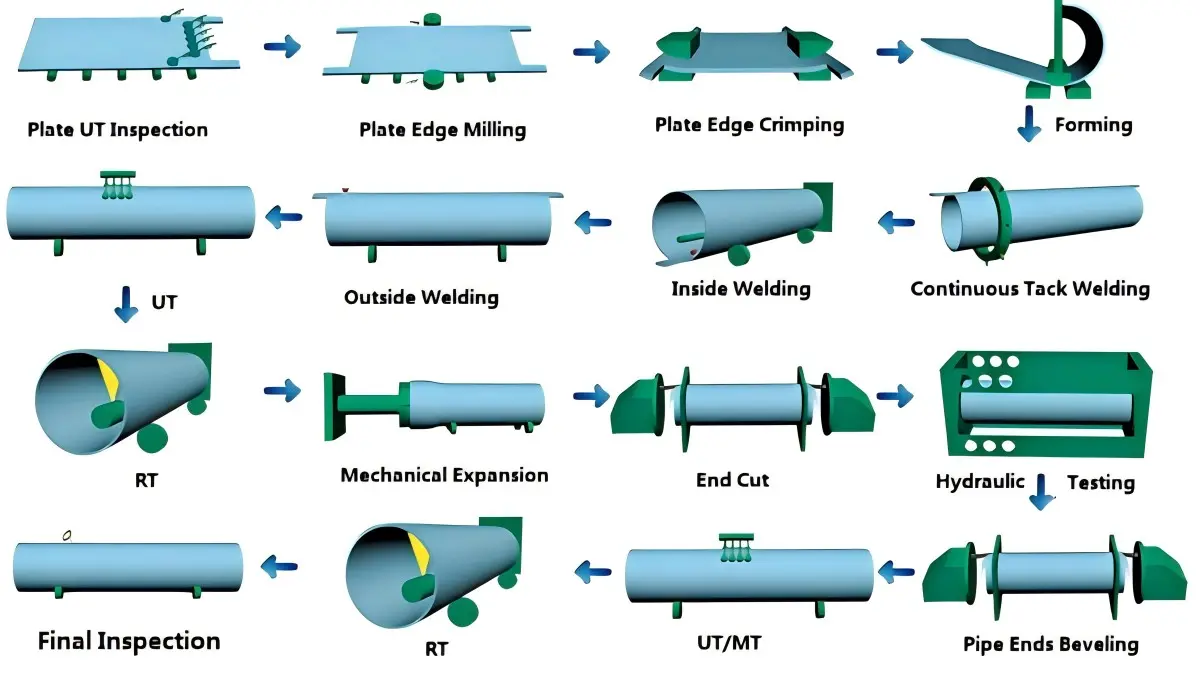
Standarta specifikācijas un materiālu ķīmija
ASTM A572 standarti un pakāpes sadalījums
ASTM A572 ir standarta specifikācija augstas-stiprības zema{2}}sakausējuma kolumbija-vanādija konstrukciju tēraudam. Tas aptver piecas tērauda kategorijas:42. klase, 50. klase, 55. klase, 60. klase un 65. klase.
Starp tiem,50. klase [345 MPa]ir globāls strukturālo lietojumu etalons, kas piedāvā visizdevīgāko{0}}augstas tecēšanas robežas attiecību pret izcilu metināmību un atmosfēras koroziju.
Ķīmiskais sastāvs (ASTM A572 50. klase salīdzinājumā ar parastajām klasēm)
Lai sasniegtu augstu izturību, nepaļaujoties uz smagiem sakausējuma elementiem, kas apdraud metināmību, ASTM A572 izmanto mikro-sakausējumus, piemēram, kolumbiju (niobiju, Nb) un vanādiju (V).
Lai novērtētu metināmību, inženieri izmanto oglekļa ekvivalenta vērtības (CEV) formulu:

Parasti CEV, kas ir mazāks par vai vienāds ar 0,43%, norāda uz izcilu metināmību bez absolūtas nepieciešamības veikt priekšsildīšanu augstā temperatūrā.
| Ķīmiskais elements | ASTM A572 42. klase (maks. %) | ASTM A572 50. klase (maks. %) | ASTM A572 60. klase (maks. %) |
| Ogleklis (C) | 0.21 | 0.23 | 0.26 |
| Silīcijs (Si) | 0.40 | 0.40 | 0.40 |
| Mangāns (Mn) | 1.35 | 1.35 | 1.35 |
| Fosfors (P) | 0.03 | 0.03 | 0.03 |
| Sērs (S) | 0.03 | 0.03 | 0.03 |
| Kolumbijs (Nb)/vanādijs (V) | Lielāks vai vienāds ar 0,005 / Lielāks vai vienāds ar 0,01 | Lielāks vai vienāds ar 0,005 / Lielāks vai vienāds ar 0,01 | Lielāks vai vienāds ar 0,005 / Lielāks vai vienāds ar 0,01 |
ASTM A572 LSAW cauruļu mehāniskās īpašības
| Novērtējums | Min. Ražīgums (ReH) | Min. Stiepes izturība (Rm) | Min. Pagarinājums 2 collās (50,8 mm) |
| 42. klase | 290 MPa (42 ksi) | 415 MPa (60 ksi) | 20% |
| 50. klase | 345 MPa (50 ksi) | 450 MPa (65 ksi) | 18% |
| 55. klase | 380 MPa (55 ksi) | 485 MPa (70 ksi) | 17% |
| 60. klase | 415MPa (60ksi) | 520 MPa (75 ksi) | 16% |
| 65. klase | 450MPa (65ksi) | 550 MPa (80 ksi) | 15% |
ASTM A572 LSAW caurules galvenās tehniskās priekšrocības
LSAW cauruļu izvēle salīdzinājumā ar citām ražošanas metodēm sniedz ievērojamas priekšrocības smagajā konstrukciju projektēšanā:
1. Minimālais atlikušais spriegums mehāniskās izplešanās rezultātā
Kā minēts konstrukciju mehānikā, aukstā formēšana{0}}caurules šķērsgriezumā rada lielas spriedzes un saspiešanas sprieguma zonas. Tā kā LSAW caurulēm tiek veikta statņa-metināšanamehānisks auksts{0}}izplešanās process, šie iekšējie spriegumi tiek izlīdzināti un samazināti līdz minimumam.
Tas novērš konstrukcijas deformāciju (griešanos, locīšanu vai atsperošanu) griešanas, metināšanas un lielas-sprieguma slodzes laikā.
2. Izcila sienas biezuma spēja
Atšķirībā no elektriskās pretestības metinātām (ERW) caurulēm, kuru sienu biezums parasti ir mazāks par 20 $\\text{ mm} $, LSAW caurules var viegli izgatavot ar lielu sienu biezumu līdz pat60 mm vai pat 80 mm. Tas padara tos spējīgus izturēt milzīgās aksiālās saspiešanas slodzes, kas nepieciešamas augstceltņu kolonnām- un dziļūdens tiltu balstiem.
3. Nevainojams-ģeometriskais apaļums un taisnums
JCOE formēšanas prese apvienojumā ar galīgo mehānisko izplešanos nodrošina, ka LSAW cauruļu ārējais -no-apaļums (ovalizācija) tiek saglabāts krietni zem 0,5% no ārējā diametra. Augsts ģeometriskais apaļums ievērojami uzlabokolonnas izliekšanās pretestībazem aksiālās slodzes, ļaujot inženieriem projektēt konstrukcijas tuvāk tērauda tecēšanas robežas teorētiskajai robežai.
4. Nevainojama metināšanas kvalitāte un noguruma izturība
Izmantojot automātisko vairāku{0}}vadu iegremdēto loka metināšanu, garenvirziena šuve nodrošina 100% iespiešanos ar gludu, vienmērīgu metinājuma stiegrojuma lodziņu. Plakanu defektu trūkums (pārbaudīts ar 100% UT un RT testēšanu) novērš sprieguma koncentrāciju metināšanas šuvē, nodrošinot caurulei izcilu noguruma pretestību cikliska vēja, viļņu vai seismiskas slodzes apstākļos.
Galvenie strukturālie pielietojuma scenāriji
ASTM A572 LSAW tērauda cauruļu unikālā mehāniskā nospieduma dēļ tās ir neaizstājamas vairākos nozīmīgos rūpnieciskos un strukturālos lietojumos:
1. Dziļais pamatu pāļi (augstas-slodzes strukturālie pāļi)
Jūras termināļiem, dziļūdens ostām-un debesskrāpju pamatiem tērauda caurules jāievada dziļi zemē vai jūras dibenā. ASTM A572 50. klases LSAW caurules ir nozares standarts konstrukciju pāļu veidošanai, jo tās var izturēt milzīgos dinamiskos spiedes spēkus, ko rada pāļu dzīšanas āmurs, neizliekoties vai nesadalot šuves.
2. Tērauda cauruļu kolonnas-augstceltnēs
Mūsdienu debesskrāpju dizains balstās uz betona{0}}pildīto tērauda cauruļu (CFT) kolonnām. Liela-diametra ASTM A572 LSAW caurules kalpo kā ārējais tērauda apvalks. Tie darbojas kā augstas -stiprības gareniskais stiegrojums, vienlaikus nodrošinot strukturālu norobežojumu augstas-stiprības betona kodolam, ievērojami uzlabojot ēkas seismisko elastību.
3. Lielas-izlaiduma kopņu konstrukcijas
Lidostu termināļu jumtiem,{0}}ātrgaitas dzelzceļa stacijām un masīviem sporta stadioniem būvinženieri izstrādā sarežģītas trīs{1}dimensiju telpas kopnes. LSAW cauruļu augstais taisnums, tīrā estētika un stingras izmēru pielaides padara tās lieliski piemērotas sarežģītai mezglu -līdz{4}}mezglu metināšanai.
4. Ārzonas jaku platformas un vēja turbīnu pamati
Jūras konstrukcijas nepārtraukti satriec cikliskās viļņu slodzes un korozija. ASTM A572 LSAW caurules tiek izmantotas kā ārzonas apvalka kājas, diagonālās stiprinājumi un monopāļi jūras vēja turbīnām. To zemais atlikušais spriegums novērš mikro-plaisu rašanos nerimstošā jūras noguruma apstākļos.
Salīdzinošā analīze: LSAW pret SSAW un ERW caurulēm
Iegādājoties liela-diametra konstrukcijas caurules, nepareiza ražošanas procesa izvēle var izraisīt strukturālus kompromisus vai nopietnu izmaksu pārsniegšanu. Tālāk esošajā tabulā ir sniegts profesionālas inženierijas salīdzinājums starp LSAW un citiem izplatītiem cauruļu veidiem:
| Funkcija/metrika | LSAW (garengriezuma zāģis) | SSAW (spirālzāģis) | ERW (elektriskā pretestība metināta) |
| Ražošanas metināšanas šuve | Viena/divkārša taisna gareniskā šuve | Nepārtraukta spirālveida spirālveida šuve | Augstas-frekvences indukcijas gareniskā šuve |
| Metināšanas šuves garums uz metru | Minimums (1,0 m metinājuma uz vienu caurules metru) | Augsts (līdz 1,5-2,0 m metinājuma uz metru) | Minimums (1,0 m metinājuma uz vienu caurules metru) |
| Atlikušais stresa līmenis | Ārkārtīgi zems(Atbrīvots ar mehānisku izplešanos) | Augsts(Liels atlikušais spriegums no nepārtrauktas spirāles vērpšanas) | Vidēji līdz augstam(Nepieciešama lokalizēta šuves atkausēšana) |
| Sienas biezuma diapazons | Ļoti Biezs(6,0 mm - 80.0 mm) | Plāna līdz vidēja (6,0 mm - 25.4 mm) | Plāna līdz vidēja (1,5 mm - 22.0 mm) |
| Ģeometriskā precizitāte | Lieliski(Perfekts apaļums un taisnums) | Mērens (ar noslieci uz spirālveida vērpšanos un ovālumu) | Labs (ierobežots ar mazāku diametru) |
| Vietējās izliekšanās risks | Ārkārtīgi zems(Optimizēts smagām kolonnām) | Augstāks (spirālveida metināšanas orientācija samazina tīro aksiālo pretestību) | Mērens (ierobežo biezuma{0}}līdz-diametra attiecība) |
| Tipisks izmaksu profils | Premium (augstas{0}}kvalitātes plāksne, sarežģīta JCOE apstrāde) | Ekonomisks (ražots tieši no karsti{0}}velmētām tērauda ruļļiem) |
Ļoti ekonomisks (ātrdarbīga{0}}ražošana, ierobežots izmēru diapazons) |
Iepirkuma spriedums:Kritiskās slodzes{0}}nesošajām kolonnām, tiltu balstiem, dinamiskiem jūras vēja monopāļiem vai augsta-riskuma seismiskajām zonām,LSAW ir vienīgā tehniski atbilstošā izvēle. SSAW ir jārezervē zemas-slodzes ūdens pārvadei, drenāžai vai zemas-slodzes papildu pāļiem.
Bieži uzdotie jautājumi (FAQ)
J: Kāda ir atšķirība starp auksti -formētu konstrukcijas cauruli un paplašinātu LSAW cauruli attiecībā uz atlikušo spriegumu?
A: Standarta auksti -formētas konstrukcijas caurules (piemēram, istabas temperatūrā izliektas bez turpmākas apstrādes) saglabā lielus, nelīdzsvarotus atlikušos spriegumus, -bieži sasniedzot līdz pat 80% no materiāla tecēšanas robežas, īpaši ap kvadrātveida sekciju stūriem vai neizvērstu apaļu cauruļu šuvēm. Tas var izraisīt caurules deformāciju vai atsperes atvēršanos griešanas laikā.
Un otrādi, augstākās kvalitātes LSAW caurules tiek pakļautas amehāniskā aukstā izplešanāsfāze. Izstiepjot cauruli radiāli pāri tās elastības robežai, ražošanas -izraisītie atlikušie spriegumi tiek vienmērīgi sadalīti un samazināti līdz daļai no to sākotnējās vērtības, nodrošinot absolūtu izmēru stabilitāti lauka griešanas un metināšanas laikā.
J: Kāpēc ASTM A572 Grade 50 priekšroka tiek dota, nevis standarta A36 strukturālajam oglekļa tēraudam?
A:
Standarta ASTM A36 tērauda tecēšanas robeža ir 250 MPa (36 ksi), savukārt ASTM A572 Grade 50 nodrošina 345 MPa (50 ksi)-aNestspējas -nestspēja palielinās par 38%..
Izmantojot 50. pakāpi, būvinženieri var samazināt konstrukcijas sienu biezumu un kopējo tērauda svaru līdz pat 20–25%, nezaudējot drošību. Šis svara samazinājums krasi samazina izejmateriālu iepirkuma izmaksas, piegādes/kravu maksas un prasības pēc pamatu pāļiem, nodrošinot daudz labāku kopējo projekta ROI.
J: Kā tiek pārbaudīta ASTM A572 LSAW caurules metināšanas šuves integritāte?
A: Metināšanas integritāte tiek nodrošināta, izmantojot daudzfāžu kvalitātes kontroles protokolu:
- Tiešsaistes automātiskā UT:Reāllaika ultraskaņas testēšana{0}}pārbauda metināšanas šuvi tūlīt pēc metināšanas.
- Rokasgrāmata UT:To veic sertificēti II/III līmeņa tehniķi, lai pārbaudītu visas automātiskās sistēmas atzīmētās novirzes.
- Radiogrāfiskā pārbaude (RT/X{0}}Ray):Izmanto, lai pārbaudītu metināšanas šuvju krustojumus un cauruļu galus, lai noteiktu iekšējās tilpuma nepilnības, piemēram, gāzes porainību, izdedžu iekļaušanu vai saplūšanas trūkumu.
- Hidrostatiskā pārbaude:Caurule ir piepildīta ar ūdeni un zem spiediena, lai nodrošinātu fizisko integritāti.
J: Vai LSAW caurules gareniskā metinājuma šuve ir konstrukcijas vājais punkts?
A: Nē. Profesionāli ražotā LSAW caurulē metinājuma šuve faktiski irstiprāksnekā pamatmetāla plāksne. Pateicoties vairāku -stiepļu iegremdētā loka metināšanas procesam un izmantotajiem augstas kvalitātes- metināšanas palīgmateriāliem, metinājuma nogulsnējums nodrošina vairāk-atbilstošu ražību un stiepes izturību salīdzinājumā ar pamatplāksni.
LSAW cauruļu paraugu standarta stiepes testēšanas laikā lūzums pastāvīgi notiek pamatmetālā, tālu no metināšanas zonas. Turklāt, tā kā LSAW metināšanas šuves ir stingri paralēlas garenvirziena asij, tās sakrīt ar primāro spiedes spriegumu virzienu kolonnās, samazinot bīdes spēkus pāri metinājuma līnijai.


Populāri tagi: astm a572 lsaw strukturālo tērauda cauruļu, Ķīna astm a572 lsaw strukturālo tērauda cauruļu ražotāji, piegādātāji, rūpnīca


